Artykuł sponsorowany
Jak lokalna obróbka metali dla producentów maszyn pomaga utrzymać bazowanie w detalach wielooperacyjnych
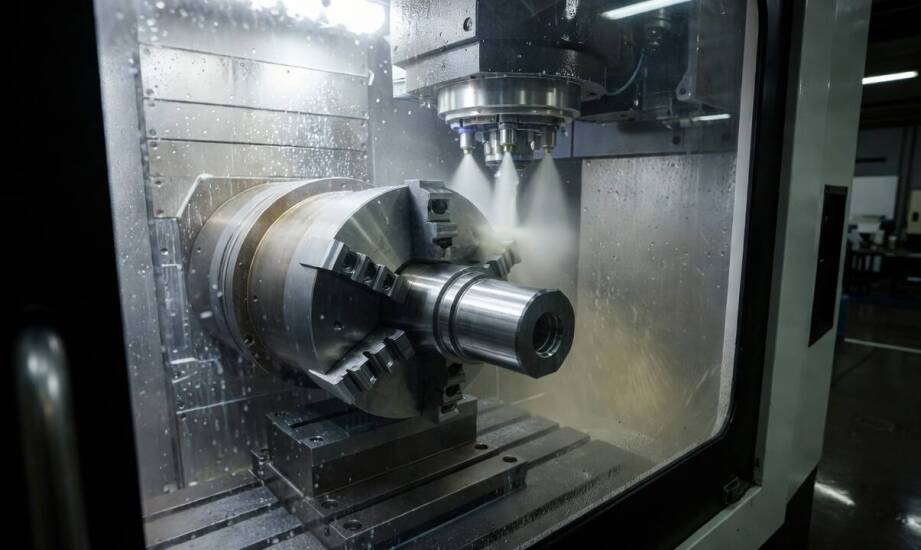
Producent maszyn do obróbki drewna, zlecający wykonanie wałka posuwowego z kilkoma powierzchniami bazowymi, staje przed wyzwaniem zachowania wysokiej precyzji. Element ten wymaga toczenia średnic, frezowania rowków oraz wiercenia otworów pod rolki i dociski. Utrzymanie jednej osi odniesienia przez cały cykl produkcyjny decyduje o bezproblemowym montażu końcowym. Rozdzielenie tych procesów na odrębne etapy potęguje ryzyko utraty wymiarów, dlatego inżynierowie dążą do optymalizacji ścieżki technologicznej.
Przeczytaj również: Wrocław
Wrażliwość detali na zmianę ustawienia
Komponenty wyposażone w główną oś odniesienia i dodatkowe płaszczyzny montażowe tracą pierwotną powtarzalność przy każdym wyjęciu z uchwytu maszyny. Błędy pozycjonowania obejmują przede wszystkim niedopasowanie punktów bazowych, co generuje mierzalne odchylenia w ułożeniu otworów względem osi. Zmiana mocowania powoduje, że tolerancje kształtu i położenia często przekraczają dopuszczalne limity już po drugiej operacji. Nawet dokładne pomiary międzyetapowe rzadko gwarantują powrót do idealnego zera maszynowego.
Przeczytaj również: Dlaczego karabin AK 104 jest tak ceniony przez wojsko?
Realizacja zadań na nowoczesnym centrum pozwala zintegrować toczenie z frezowaniem w pojedynczym cyklu. Wrzeciono i narzędzia pracują względem niezmiennego punktu, co skutecznie ogranicza ryzyko przesunięcia osiowości oraz rozkalibrowania gniazd montażowych. Taki proces omija etap fizycznego przenoszenia materiału z tokarki na osobną frezarkę. Rozwiązanie to sprawdza się znakomicie przy tworzeniu elementów o bardzo złożonej geometrii, gdzie kolejne płaszczyzny muszą zachować współosiowość z dokładnością do setnych milimetra.
Przeczytaj również: Szkolenia z zakresu Lean i Six Sigma – jak je skutecznie łączyć?
Jedna ścieżka dla detali z gniazdami montażowymi
Zaawansowane części wielooperacyjne, w tym wałki z gniazdami oraz powierzchnie pod rolki szlifierskie, wymuszają zaplanowanie spójnego ciągu działań. Dzielenie pracy między różne warsztaty znacząco podnosi prawdopodobieństwo kumulacji drobnych błędów na każdym etapie. Utrzymanie jednej ścieżki wytwarzania zabezpiecza kluczowe relacje wymiarowe między wszystkimi funkcjonalnymi fragmentami komponentu. Wykonawca mający wgląd w proces od cięcia materiału po ostateczne gwintowanie przejmuje odpowiedzialność za końcowe pasowanie elementu w maszynie.
Bliskość zakładu realizującego zlecenie ułatwia wdrażanie nowych projektów konstrukcyjnych. Producenci maszyn z Trójmiasta, zlecający obróbkę metali w Sopocie, cenią możliwość szybkiego odbioru fizycznej próbki i naniesienia natychmiastowych korekt na rysunek. Dostępność przestrzenna warsztatu przyspiesza doprecyzowanie detali, pozwalając inżynierom na miejscu ustalić, czy gwintowanie mniejszych otworów pod dociski lepiej wykonać przed, czy bezpośrednio po właściwym frezowaniu.
Praktyka warsztatowa potwierdza wagę takiego zintegrowanego podejścia. Firma SPOROL, produkując dedykowane mechanizmy posuwu i krążki kopiujące dla sektora drzewnego, koncentruje procesy obróbcze wokół spójnego systemu narzędziowego. Zastosowanie kompleksowego toczenia oraz frezowania w ramach jednej infrastruktury ułatwia utrzymanie surowych tolerancji dla komponentów montowanych w skomplikowanych obrabiarkach. Części trafiają na linię zborną gotowe do użycia, co eliminuje konieczność ręcznego szlifowania korygującego przed ostatecznym złożeniem.
Ciągłość technologiczna zyskuje na znaczeniu w momencie przejścia z fazy prototypu do uruchomienia regularnej serii produkcyjnej. Rozbijanie procesu wytwarzania na odrębne etapy wydłuża cykl dostaw i niepotrzebnie naraża zamawiającego na rozbieżności w wymiarach kolejnych partii. Ścisła współpraca z jednym, zaufanym partnerem pozwala szybko reagować na modyfikacje konstrukcyjne bez przerywania ustalonego harmonogramu. Przemyślana, zrealizowana w jednym miejscu i dobrze udokumentowana ścieżka powstawania detalu chroni ostatecznie producenta maszyn przed opóźnieniami oraz kosztownymi problemami serwisowymi.
Kategorie artykułów
Polecane artykuły

Dla kogo dobra będzie praca w przedszkolu?

Jak rzeczywistość AR może wspierać integrację różnych systemów w magazynach?

Jakie korzyści płyną z modyfikacji ECU w kontekście tuningu silnika?
